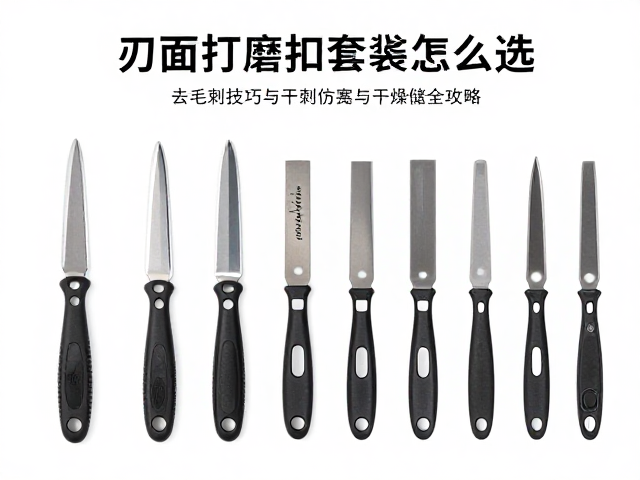
刃面打磨套装的核心组件与材质选择逻辑
刃面打磨套装通常由不同目数的砂纸、抛光轮、夹具以及辅助润滑剂组成,其核心在于通过物理摩擦去除金属表面的微观不平与毛刺。材质选择直接决定了打磨效率与最终质感,常见的磨料包括氧化铝、碳化硅以及陶瓷颗粒。氧化铝质地较硬,韧性适中,适合碳钢、合金钢等硬质材料的粗磨与中磨;碳化硅则硬度更高且锋利,常用于石材、玻璃或需要极高光泽度的精磨工序;而近年来流行的陶瓷磨粒具有自锐性,磨损后能定期释放新的锋利切点,在长时间连续作业中能保持更稳定的切削力,减少因磨具钝化导致的效率下降。
目数的跨度决定了加工的阶段,从80目到2000目甚至更高,每一档承担着不同的任务。低目数(如80-120目)负责快速去除明显毛刺、焊渣或严重锈蚀,切削力强但表面粗糙度高;中目数(如400-800目)用于消除低目数打磨留下的划痕,为精细抛光做准备;高目数(1000目以上)则专注于提升表面光泽度,去除细微瑕疵。选择时需确保套装内包含完整的目数梯度,避免在中间环节缺失导致表面残留难以消除的深划痕,这种“阶梯式”处理是保证刃面平整度的基础。
去毛刺与刃面处理的操作技巧
操作过程中,保持正确的施力角度与移动轨迹至关重要。对于平面刃面,应使用夹具固定工件,手持砂纸或抛光轮,以45度至90度的夹角接触表面,采用直线往复或小幅度的圆周运动进行打磨。切忌定点用力,这会导致局部凹陷或“火山口”现象。在处理内刃或复杂几何形状时,应选用柔性背垫的砂纸或小型抛光轮,利用材料的形变贴合曲面,同时通过手腕的细微调节感知接触面的阻力变化,当阻力突然减小或听到声音变调时,通常意味着毛刺已被去除或磨具已接近磨损极限。
润滑与冷却是提升打磨质量的关键辅助手段。干磨容易因高温导致刃面退火变色或磨屑堵塞砂纸孔隙,湿磨或添加专用切削液能有效带走热量与碎屑,保持磨具切削能力。对于高精度刀具或模具,建议在打磨过程中间歇性喷洒微量润滑油或水基冷却液,这不仅能防止刃面因过热产生“烧伤”痕迹,还能使后续目数的打磨更加顺畅。操作时需注意观察磨屑形态,当磨屑由粗大的片状变为细腻的粉末状时,表明当前阶段的加工已趋于完成,应及时更换更高目数的磨具进入下一道工序。
干燥环境与长效存储规范
打磨后的刃面极易受到氧化腐蚀,尤其是高碳钢或未经表面处理的合金材料,因此干燥存储是防止二次损伤的关键步骤。存放环境应保持相对湿度低于50%,避免靠近水源、潮湿角落或温差变化剧烈的区域。高温高湿环境会加速金属表面氧化,形成难以清除的锈斑,彻底破坏经过精细打磨获得的镜面效果。建议在存储空间放置干燥剂或使用除湿设备,特别是在雨季或沿海地区,密封性良好的防潮箱是更稳妥的选择,能显著延长刃面保持光洁的时间。
清洁与隔离存放能进一步降低表面污染风险。存储前需确保刃面完全干燥,可使用无水酒精擦拭去除残留油脂与水分,随后用无绒软布轻轻擦干。不同材质、不同加工阶段的刃面应分开存放,避免硬物碰撞或摩擦导致精密表面产生新的划痕。对于长期闲置的刃具,可在表面涂抹一层薄薄的防锈油或专用保护蜡,形成隔绝空气与湿气的保护膜。定期检查存储状态,一旦发现轻微浮锈,应立即用极细目数的砂纸或研磨膏局部处理,避免锈蚀扩散影响整体结构强度与美观。