中心偏移的常见成因与初步诊断
设备在运行过程中出现中心偏移,通常源于机械结构的累积误差或外部冲击导致的部件松动。对于使用六角螺栓固定的模组,长期震动会使连接点产生微小位移,进而破坏原有的同心度。此外,安装初期的基准定位不准或底座平面存在细微不平,也是导致中心线偏离的主要诱因。在进行任何维修操作前,必须确保设备处于断电状态,并使用标准的百分表或激光对中仪记录当前的偏差数值,以便后续调整时有据可依。
损耗零件的失效会直接改变受力结构,导致中心点漂移。常见的易损件包括导向轴、固定支架的缓冲垫以及连接轴的锁紧螺母。这些部件在长期摩擦或过载情况下会出现磨损、变形或断裂。例如,导向轴表面的划痕会增加运动阻力,迫使模组在运行中发生偏转;而锁紧螺母的滑丝则无法提供足够的预紧力,使整体结构在受力时发生形变。识别这些物理损伤是修复中心偏移的第一步,需仔细检查关键接触面是否有肉眼可见的瑕疵。
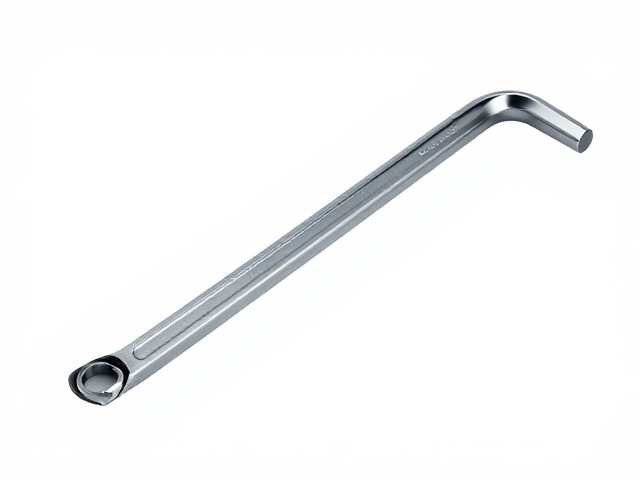
六角扳手更换损耗零件的标准流程
更换受损零件前,需准备规格匹配的六角扳手套装,确保扳手尺寸与螺栓完全贴合,避免因工具打滑损坏螺栓棱角。操作时,先松开固定螺栓,注意保持螺栓与孔位的相对位置,防止完全拆卸后难以复位。对于生锈或紧固力较大的螺栓,可适量使用松动剂辅助,但需等待片刻让液体渗透,切勿使用蛮力硬拧,以免导致螺纹滑牙或部件断裂。拆卸过程中,建议将拆下的零件分类摆放,并记录原始安装顺序,为回装提供便利。
安装新零件时,需清洁配合面,确保无油污、灰尘或金属屑残留,这些杂质会影响装配精度并加速新零件磨损。将新部件放入原位后,先用手预紧螺栓,确认无歪斜后再使用六角扳手进行紧固。紧固过程中应采用对角交替拧紧的方式,逐步增加扭矩,确保受力均匀。对于关键受力点,需使用扭力扳手设定特定数值进行最终锁紧,以符合机械装配的标准规范。装复后,再次检查各部件间隙,确认无干涉现象。
中心偏移的调整与精度验证
调整中心偏移需依赖精密测量工具,将百分表固定在静止基准上,测头接触旋转或移动部件的表面。缓慢移动部件一周,观察百分表指针的摆动范围,该范围即为径向跳动值。若跳动超出国标允许范围,需微调固定支架的位置。调整时,先松开相关锁紧件,根据偏差方向轻微移动部件,每次调整幅度控制在0.01毫米以内,反复测量直至跳动值最小。此过程需耐心细致,避免一次性调整过大导致反向误差。
完成初步调整后,需进行动态验证以确认效果。启动设备低速运行,观察中心位置是否稳定,无异常震动或异响。使用激光对中仪进行长时间监测,记录运行一段时间后的数据变化,判断是否存在热变形或累积误差。若数据稳定且符合设备技术参数要求,则进行最终锁紧固定。,清理现场工具与废料,确保设备周围环境整洁,恢复正常运行状态。