金属表面预处理与清洁
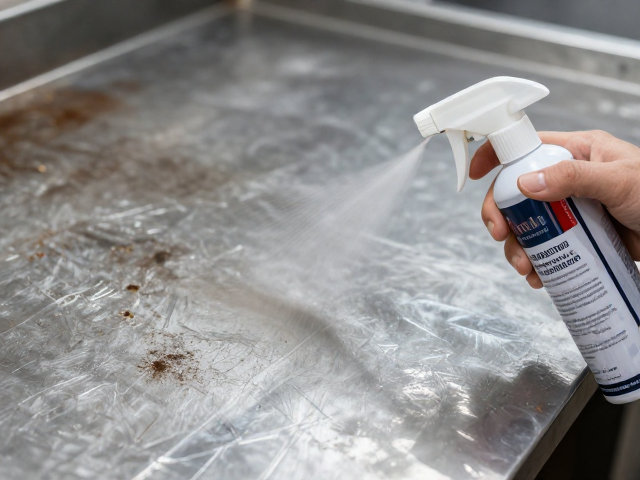
在使用金属防锈剂之前,必须确保金属表面处于干燥、无油污及无浮锈的状态,这是决定防锈效果的核心前提。若表面存在厚重的氧化皮或顽固锈迹,建议先通过机械打磨或酸洗工艺进行初步处理,再用干净的抹布擦拭去除尘埃和残留溶剂。对于精密仪器或电子元件内部结构,需特别注意避免液体渗入敏感部件,必要时可使用遮蔽胶带对非处理区域进行物理隔离,防止溶剂侵蚀其他材质。
清洁过程中应选用挥发性快、无残留的工业级清洗剂,避免使用含水份较高的水性清洁剂,因为水分残留会加速电化学腐蚀过程。处理完毕后,需等待金属表面完全自然风干,确保环境温度与湿度处于适宜范围,通常建议在相对湿度低于70%的环境下进行操作,以防止空气中的湿气在涂膜形成前吸附于金属表面,影响附着力。
喷涂与涂抹操作规范
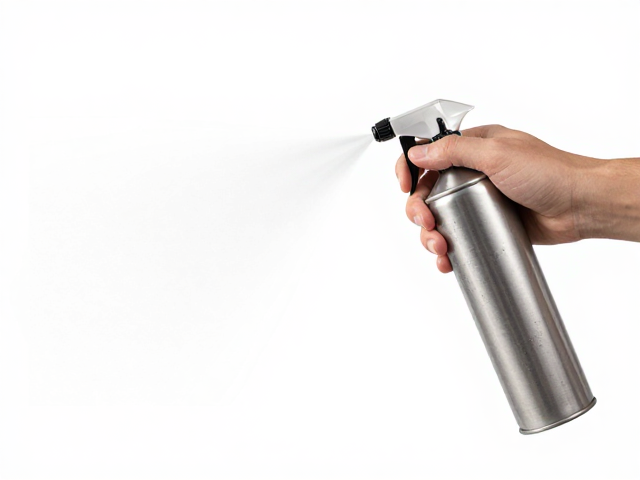
低挥发溶剂型防锈剂多采用喷雾罐或专用喷涂设备施加,操作时保持喷头距离金属表面约15至20厘米,以扇形轨迹均匀移动,避免局部堆积导致溶剂滞留或涂膜过厚。对于结构复杂、存在盲孔或螺纹部位的零件,喷洒时需调整角度确保覆盖死角,随后轻微晃动或倾斜工件,使防锈液充分渗透至缝隙内部。若采用手工涂抹方式,应使用无绒软布或专用刷子,以单向或画圈方式均匀覆盖,确保涂层薄而一致,切忌反复来回擦拭以免破坏正在形成的保护膜。
施工过程中需严格控制环境温度,一般建议在5℃至40℃之间进行,低温会导致溶剂挥发缓慢,延长干燥时间,甚至造成流挂现象;高温则可能加速溶剂挥发,影响涂膜流平性。喷洒后无需立即擦拭,让其自然流平并挥发溶剂,通常静置5至10分钟后,表面即可形成一层透明或半透明的保护膜。对于需要快速周转的生产环节,可选择快干型配方,进一步缩短等待时间,提高作业效率。
成膜机理与长效保护
金属防锈剂通过其中含有的缓蚀剂分子吸附在金属表面,形成严密的单分子或多分子保护层,阻断氧气、水分及腐蚀性离子与金属基体的接触,从而抑制电化学腐蚀反应的发生。低挥发溶剂作为载体,在成膜过程中缓慢释放,有助于缓蚀剂充分渗透至金属微孔中,提供更严密的内部防护。这种物理与化学结合的保护机制,不仅适用于黑色金属如钢铁、铸铁,也对铜、铝等有色金属具有良好的兼容性,且不会改变金属原有的色泽与尺寸精度。
保护膜的厚度通常控制在微米级别,不影响后续装配或加工,如螺纹连接、精密配合等场景。在正常储存条件下,该涂层可提供数月至一年的防锈保护,具体时长取决于环境腐蚀性等级。若金属部件需长期露天存放或处于高盐雾、高湿度环境,建议增加涂覆次数或选用高性能重防腐型配方。定期检查涂层完整性,若发现局部破损或脱落,应及时进行局部补涂,以维持整体防护效果。