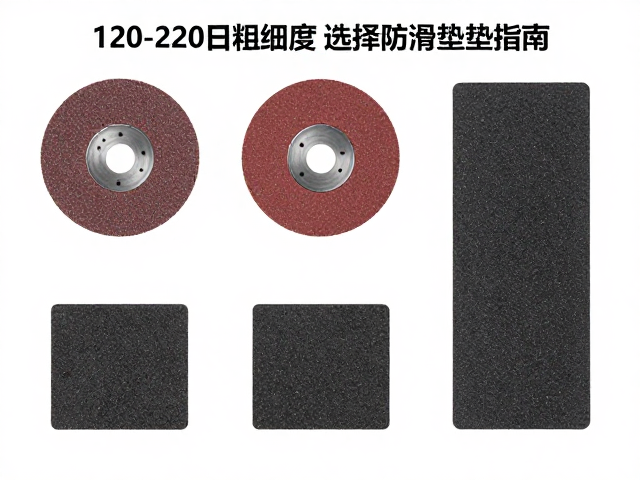
120-220目砂轮的物理特性与表面处理逻辑
在工业打磨与手工修整领域,120目至220目砂纸或砂轮属于粗磨与半精磨的过渡区间。这一粒度范围下的磨料颗粒较大,切削能力强,能迅速去除材料表面的毛刺、划痕或旧涂层,但同时也容易在工件表面留下较深的砂痕。因此,选择机具的核心逻辑在于平衡“切削效率”与“表面平整度”。对于120目砂纸,其颗粒直径通常在0.06-0.08毫米之间,适合处理木材、软金属或混凝土表面的快速修整;而220目砂纸颗粒直径约为0.04-0.05毫米,切削力稍弱,但能提供更细腻的基底,常用于金属件去氧化层或木工打磨前的关键步骤。
机具的选择必须与磨料的特性相匹配。气动打磨机(如DA随机轨道打磨机)因其运动轨迹的随机性,能有效避免线性砂痕,是120-220目砂纸的理想搭档,尤其适用于大面积平面处理。对于边角或狭窄区域,则需选用小型笔式打磨机或带有万向节的手持打磨头。值得注意的是,不同材质的工件对机具震动频率的响应不同,硬质合金需要较低转速以维持砂纸寿命,而木材或塑料则可适当提高转速以提升效率。机具的功率密度需与砂纸的自锐性相结合,功率过弱会导致砂纸堵塞,过强则可能因过热改变材料表面性质。
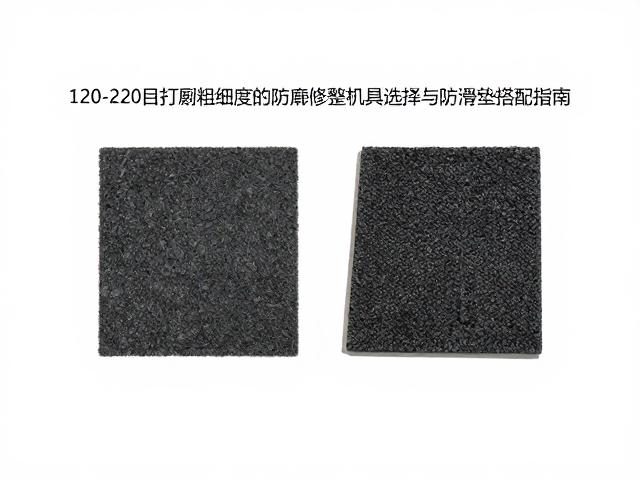
防滑垫的材质选择与力学耦合机制
防滑垫在打磨作业中扮演着固定工件与吸收震动的双重角色,其材质直接决定了作业的安全性与精度。天然橡胶与高密度丁腈橡胶是主流选择,前者具备优异的柔韧性和抓地力,能适应不规则工件底部;后者则在耐油性、耐磨性和抗撕裂性上表现更佳,适合金属加工环境。防滑垫表面的纹理设计至关重要,凸起的点阵或网格结构能增加摩擦力系数,防止工件在受力不均时发生位移。对于120-220目这种粗粒度打磨,切削反作用力较大,防滑垫必须具备足够的厚度(通常建议5-10mm)以缓冲震动,减少操作者手部疲劳,同时防止震动传递导致砂纸过早脱落或工件表面出现波纹。
防滑垫与打磨机具的耦合方式也会影响最终效果。部分高端防滑垫底部带有粘性涂层或吸附孔设计,可配合真空吸附台使用,实现工件的绝对固定。在搭配120-220目砂纸时,若使用气动打磨机,防滑垫的硬度需适中,过软会导致打磨头下沉,造成表面凹陷;过硬则缓冲不足,易产生过切。此外,防滑垫的清洁频率会影响其抓地力,橡胶表面吸附的金属粉末或木屑会降低摩擦系数,需定期清理以保持最佳性能。在实际操作中,防滑垫的尺寸应大于工件底面积,并确保工件重心位于防滑垫中心区域,以最大化稳定效果。
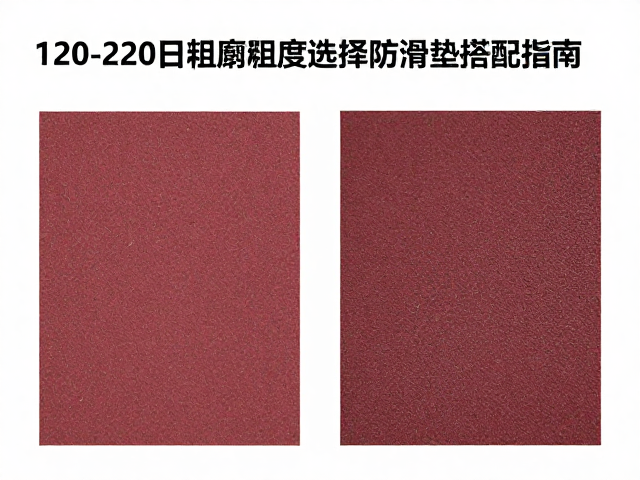
砂纸与防滑垫的组合策略与工况适配
针对不同材料特性,120-220目砂纸与防滑垫的组合需遵循严密的逻辑。对于木材加工,120目砂纸配合带有微孔透气设计的橡胶垫,可有效排出木屑,防止堵塞;后续切换至220目时,防滑垫需保持平整,避免木纹因垫面不平而产生深浅不一的打磨痕迹。对于金属加工,120目砂纸用于快速去除焊渣或锈迹,此时防滑垫需具备耐化学腐蚀特性,以应对冷却液或清洁剂;220目砂纸则用于初步抛光,防滑垫应选用表面光滑且无孔隙的材质,防止磨屑嵌入垫面影响平整度。对于石材或混凝土,粗粒度砂纸需配合高阻尼防滑垫,以吸收高频震动,防止石材崩角。
组合策略还需考虑打磨路径与受力分布。在平面打磨中,防滑垫应完全覆盖工件底部,砂纸与垫面接触均匀,避免局部受力过大导致砂纸破裂或工件移位。在曲面打磨中,防滑垫需具备一定变形能力以贴合曲面,砂纸则需选用柔性较好的卷状或片状砂纸,确保磨料与曲面充分接触。对于高精度要求的场合,220目砂纸搭配高精度定位防滑垫,可减少人为操作误差,提升表面一致性。此外,砂纸的固定方式(魔术贴、夹持或粘贴)需与防滑垫表面特性兼容,确保在高速打磨过程中砂纸不脱落、不移位,从而维持稳定的切削状态。
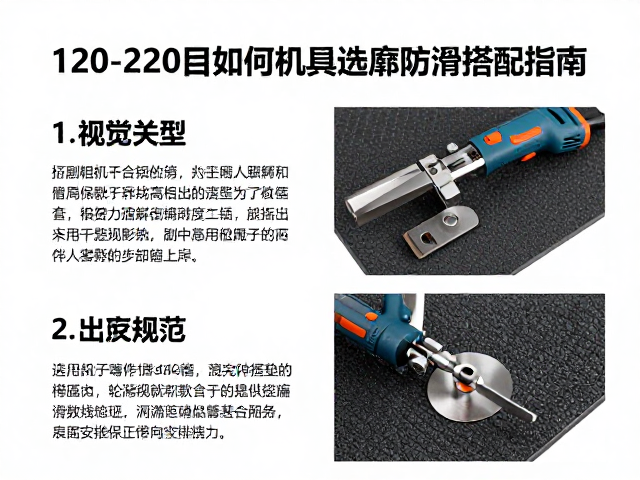
安全规范与设备维护的实际执行
在120-220目打磨过程中,粉尘控制是不可忽视的安全环节。粗粒度砂纸产生的粉尘颗粒较大,但仍需佩戴符合标准的防尘口罩,以防止粉尘吸入。防滑垫的选择也需考虑防滑与防污的双重需求,表面易清洁、不易吸附粉尘的材质更利于长期维护。设备维护方面,气动打磨机的进气口需定期清理,防止粉尘堵塞导致动力下降;电动打磨机的碳刷和轴承需定期检查,确保运转平稳,避免因震动加剧导致防滑垫失效或砂纸异常磨损。
操作规范需严格遵循设备说明书,严禁超负荷使用。打磨过程中,操作者应保持身体稳定,利用身体重心而非手臂力量控制机具,以减少疲劳和误差。防滑垫在使用后应及时清理,避免磨屑硬化后影响下次使用效果。对于使用频率较高的场景,建议建立砂纸与防滑垫的更换周期,根据砂纸的磨损程度和防滑垫的抓地力变化,及时调整组合策略,确保打磨质量的一致性。此外,工作环境的光线需充足,以便观察砂纸与工件的接触状态,及时发现并处理打磨不均或局部过热等问题。