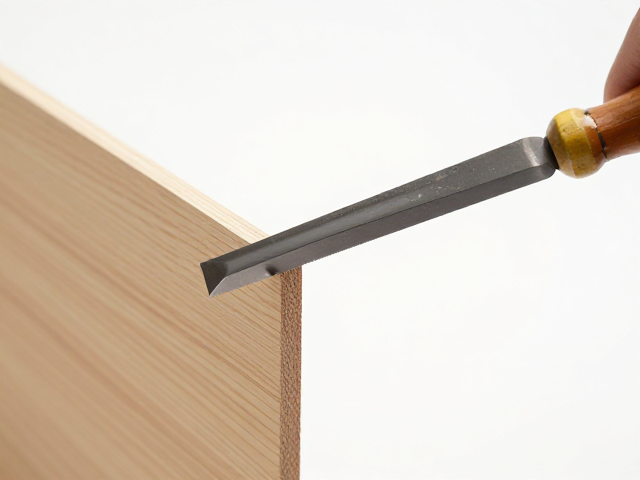
侧边打磨构件与底边锉刀的匹配逻辑
侧边打磨构件在精密加工中常因受力不均导致边缘崩缺或尺寸超差,底边锉刀的选型直接决定了接触面的稳定性。不同材质的构件需要对应不同齿距和硬度的锉刀,例如高碳钢构件通常选用细齿油光锉以减小切削阻力,而铸铁件则需粗齿锉刀快速去除余量。匹配的核心在于锉刀底边的宽度与构件侧边接触面的贴合度,过宽的锉刀会导致悬空摩擦,过窄则易造成局部压痕。
实际操作中,需根据构件侧边的几何特征选择平锉、半圆锉或三角锉。平锉适用于平面侧边,其底边需与构件基准面保持完全接触;半圆锉则用于圆弧过渡区域,底边圆弧半径需与构件曲率匹配。锉刀材质多为高速钢或碳素工具钢,硬度需高于被加工材料,但不可过度硬化以免崩齿。正确的匹配能确保切削力均匀分布,避免构件侧边产生应力集中。
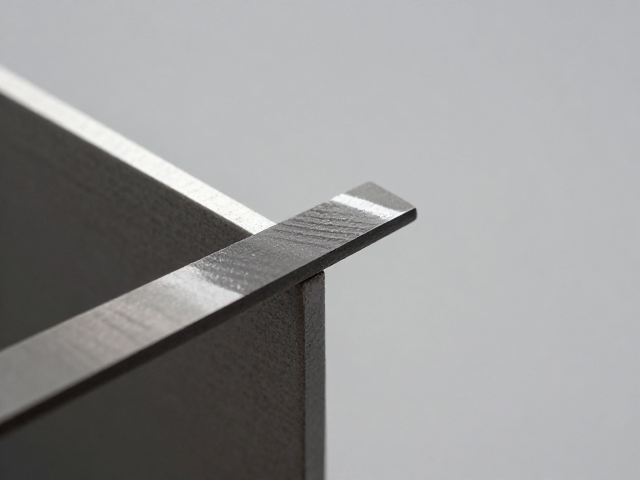
修边角度0-3度的工艺控制要点
修边角度控制在0-3度区间,主要是为了消除侧边打磨后残留的微观毛刺,同时保留构件原有的结构强度。角度过小(接近0度)可实现镜面级平整,适用于高精度装配面;角度稍大(2-3度)则有助于快速去除较大余量,适用于预处理阶段。这一微小角度的控制依赖于操作者的手感经验及专用角度规的辅助,肉眼难以精准判断,需借助光学检测仪或高精度角度尺进行实时校准。
在0-3度范围内,锉刀与构件侧边的接触点会形成一条细长的线接触,而非面接触。这种线接触特性要求锉刀底边必须绝对平直,任何微小的扭曲都会导致角度偏差,进而引发修边不均。操作时需保持锉刀底边与构件基准面的平行,通过手腕微调施加垂直压力,使切削刃以极小的倾角切入材料表面。过大的倾角会破坏0-3度的精度要求,导致侧边形成斜面,影响后续装配精度。
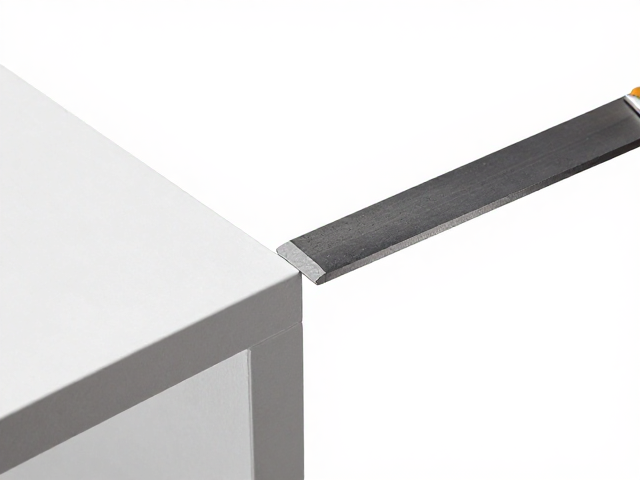
实操中的角度验证与误差修正
验证0-3度修边效果,常采用塞尺配合角度样板进行检测。将角度样板紧贴构件侧边,观察样板与侧边之间的间隙,若间隙均匀且符合公差要求,则角度控制得当。对于批量生产,可使用专用夹具固定构件,确保每次修边的基准一致。误差修正时,若发现角度偏大,需减小锉刀倾角,增加横向推锉频率;若角度偏小,则需略微增大倾角,重点处理局部高点。
实际操作中,锉刀的磨损会直接影响角度控制的稳定性。随着使用时间增加,锉刀底边可能出现磨损变形,导致修边角度偏离设定值。因此,需建立锉刀定期校验机制,通过千分尺测量底边厚度变化,及时更换或修整锉刀。此外,环境温度变化也可能引起构件热胀冷缩,影响角度测量精度,建议在恒温车间内进行高精度修边作业,以减少环境因素干扰。