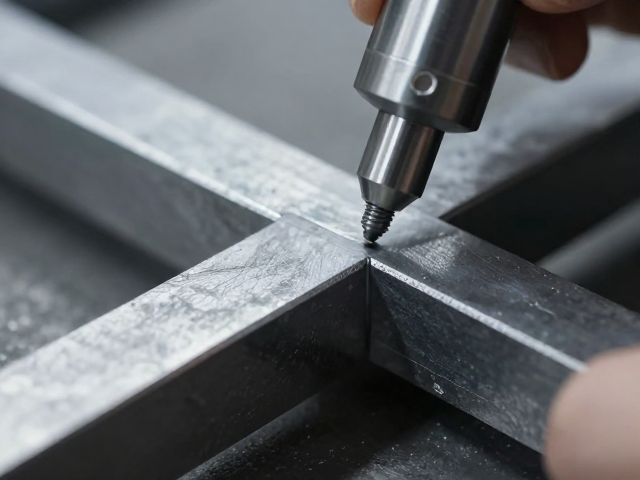
维护保养耗材 · 雪刃打磨工具套件
钢边修磨组纳米抛光技巧,提升夹具稳定性与表面质量
钢边修磨前的微观形貌分析与预处理逻辑 钢边夹具在长期使用或精密加工后,其结合部位常因应力集中产生微米级的划痕或毛刺,这些微观缺陷会直接导致夹具定位精度下降。在
滑雪装备选购与使用指南,按分类浏览。
钢边修磨前的微观形貌分析与预处理逻辑 钢边夹具在长期使用或精密加工后,其结合部位常因应力集中产生微米级的划痕或毛刺,这些微观缺陷会直接导致夹具定位精度下降。在
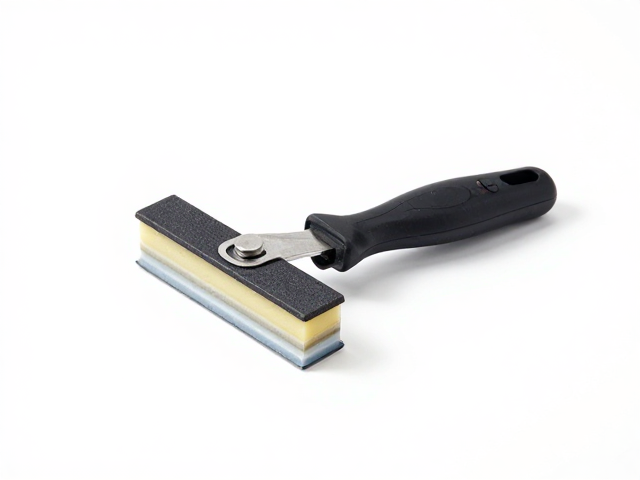
钢边修磨组便携性解析 钢边修磨组通常采用模块化设计,核心组件如修磨头、连接杆及驱动接口被整合进紧凑的收纳盒中。这种物理形态使得整体体积大幅缩减,单手握持或放入
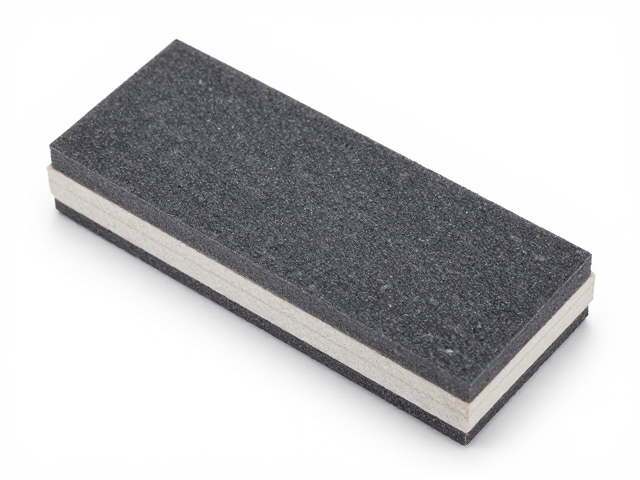
精准压力控制的物理逻辑与实操要点 刃面打磨并非依靠蛮力,而是基于接触面积的物理压强变化。当磨石表面完全接触刀刃时,有效接触面积最大,若施加过大的垂直压力,会导
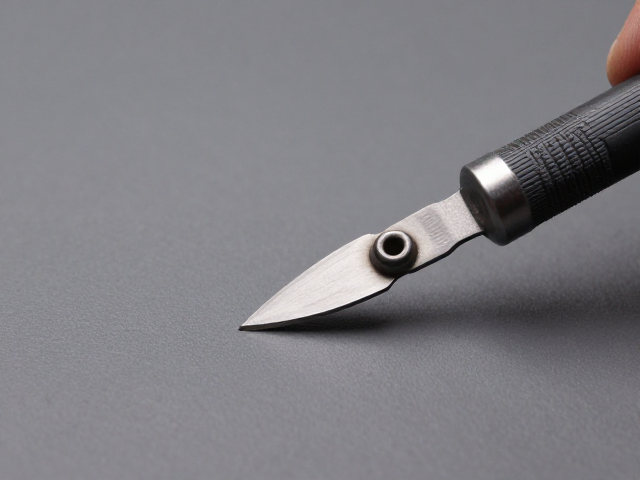
润滑剂选型对刃面打磨精度的核心影响 刃面打磨过程中,润滑剂(通常表现为冷却液或研磨液)的选择直接决定了磨削界面的热力学状态与摩擦系数。错误的润滑剂会导致磨粒与
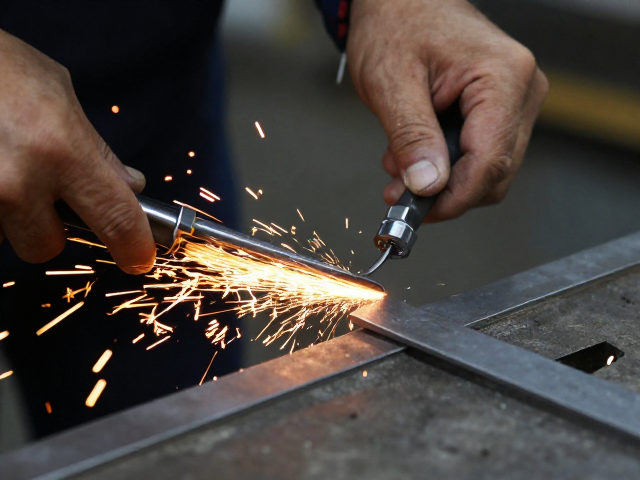
钢边修磨组的基础处理与刃口预处理 钢边修磨组在投入使用前,必须对原始刃口进行严密的目视检查与微观评估。金属表面的微观裂纹、毛刺或出厂留下的氧化皮会直接导致后续
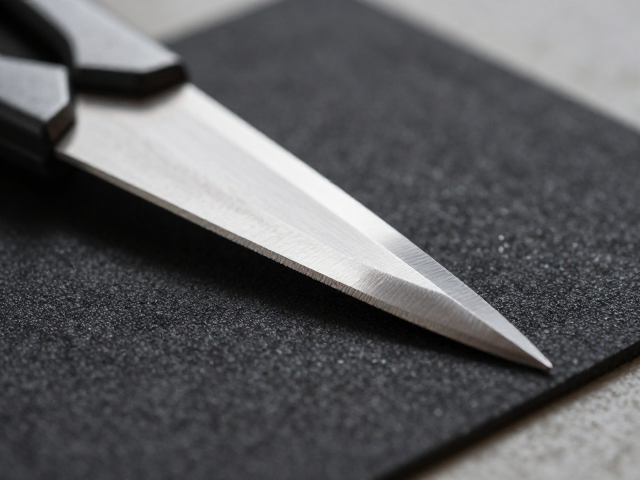
刃材磨损的核心机制与过度修整的影响 在工业加工场景中,棱角修整器的刃材损耗往往并非单一因素导致,而是切削动力学与材料疲劳共同作用的结果。当修整过程超出预设的安
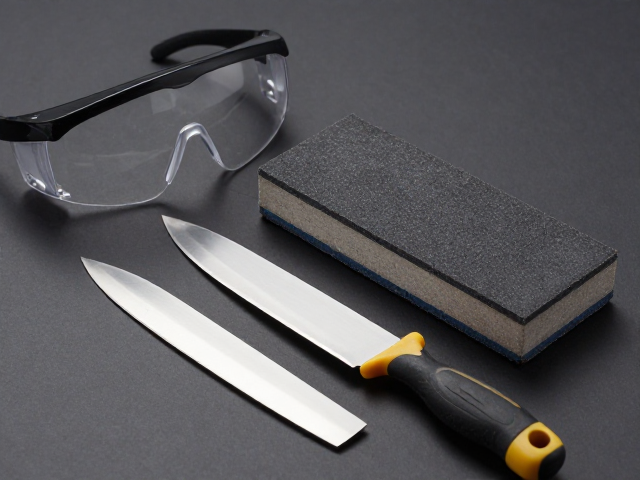
基础工具组合与功能定位 刃面打磨套装通常包含从粗磨到精抛的多阶段磨石,配合护目镜与专用清洁刷,构成了最基础的刀具维护闭环。这种组合的核心逻辑在于通过不同目数的
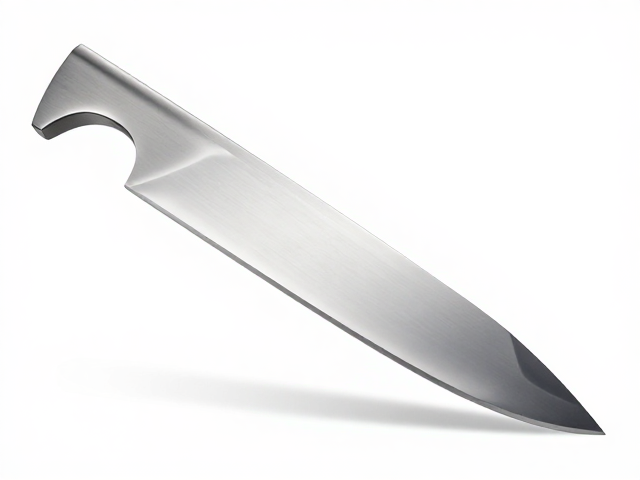
全刃型刃口抛光件的核心工艺与表面状态 全刃型刃口抛光件通常应用于高精度切削、冲压或成型加工场景,其核心特征在于刃口全区域经过精密研磨与抛光处理,以达到极低的表
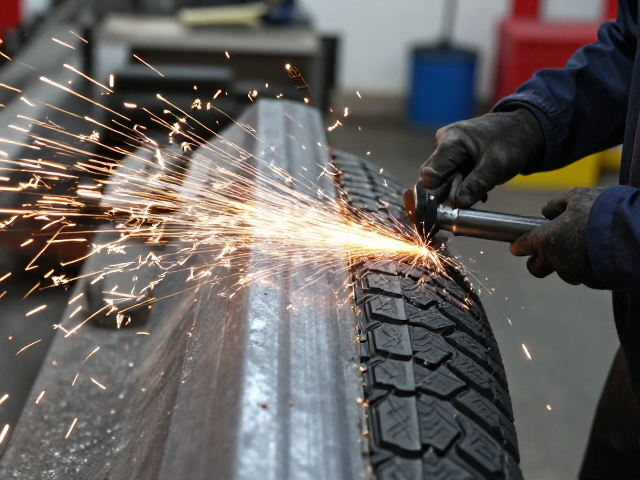
钢边修磨组的精密工艺逻辑 钢边修磨组的核心在于对刃口微观几何结构的重新定义,通过高精度的修磨设备,将传统刃口的接触面转化为一系列严密的切削单元。这种处理并非简
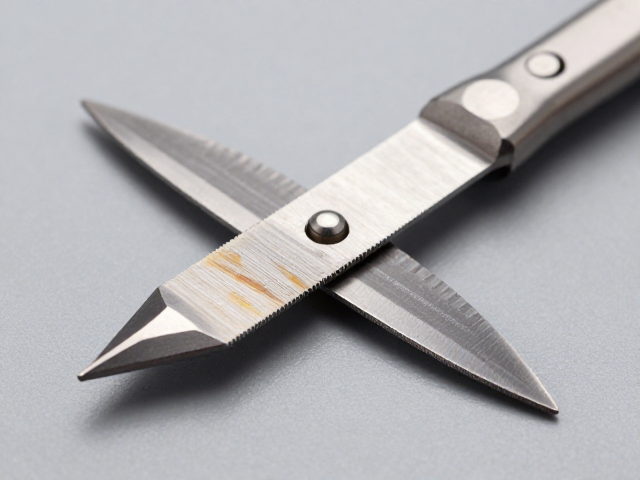
润滑剂选型失误对精密刃面的微观损伤机制 双刃型刃面打磨套装在工业加工与精细制造场景中,常被视为提升表面光洁度的关键工具。然而,润滑剂并非通用的辅助介质,其物理
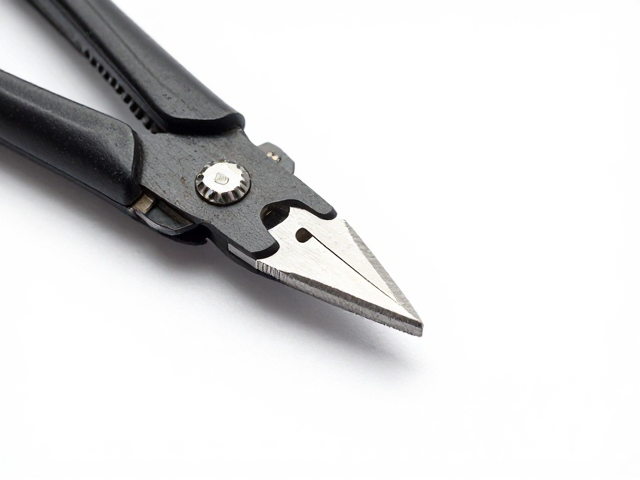
机械结构对刃口初始对齐的刚性保障 棱角修整器的核心在于其高精度导向机构与刚性机架设计,这两者共同决定了刀具与工件接触时的初始几何关系。在实际加工场景中,传统的
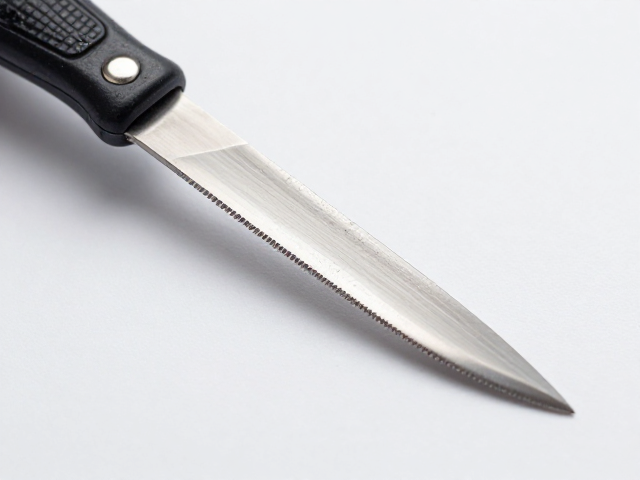
冰爪刃毛刺的形成机理与前期预处理 冰爪在高频踩踏及低温硬雪面摩擦过程中,刃口边缘极易因金属塑性变形产生微观卷边或宏观毛刺,这些结构缺陷会直接削弱抓地力并增加清