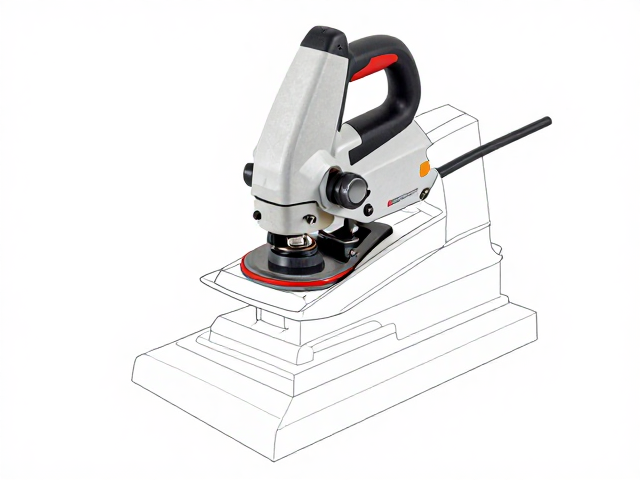
维护保养耗材 · 雪板底边修边器具
轮廓修整机具安全操作规范,修复深划痕技巧
轮廓修整机具的安全准备与检查 在进行任何车身修复作业前,必须确认工作环境符合安全标准,确保通风系统正常运行以排出打磨产生的粉尘。操作人员在启动设备前,需佩戴符
滑雪装备选购与使用指南,按分类浏览。
轮廓修整机具的安全准备与检查 在进行任何车身修复作业前,必须确认工作环境符合安全标准,确保通风系统正常运行以排出打磨产生的粉尘。操作人员在启动设备前,需佩戴符
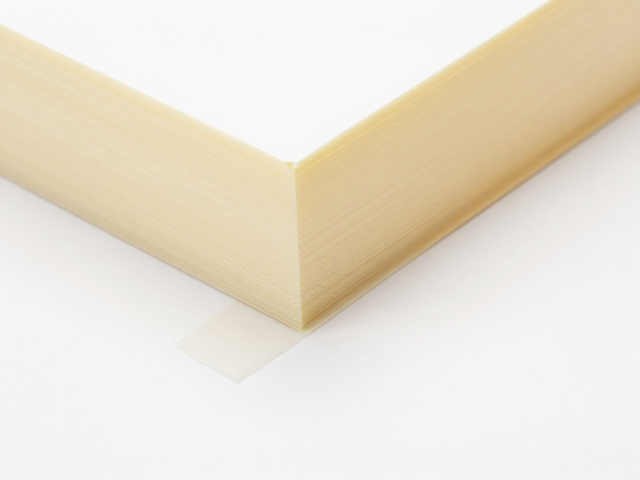
侧边打磨构件的精准定位与角度校准 侧边打磨是表面处理中极易出现瑕疵的关键环节,构件边缘的直角或倒角处理直接决定了成品的精细度。实际操作中,打磨头与工件表面的接
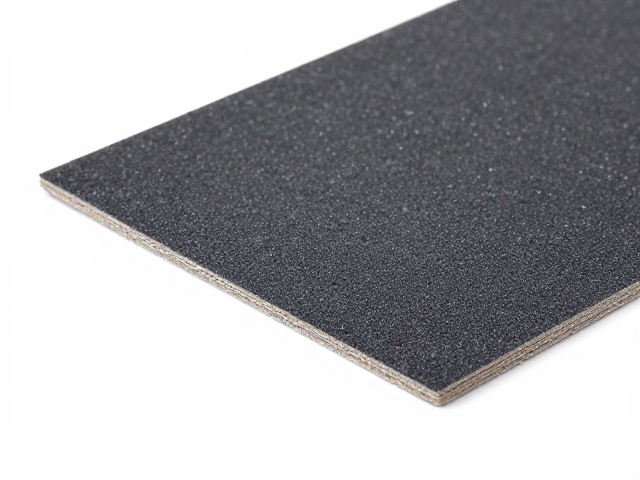
碳化硅砂纸的特性与选型逻辑 碳化硅砂纸因其极高的硬度和脆性,在金属加工与精密打磨领域常被视为高效工具,其颗粒结构能迅速切削材料表面,但这也导致了其在保持平整度
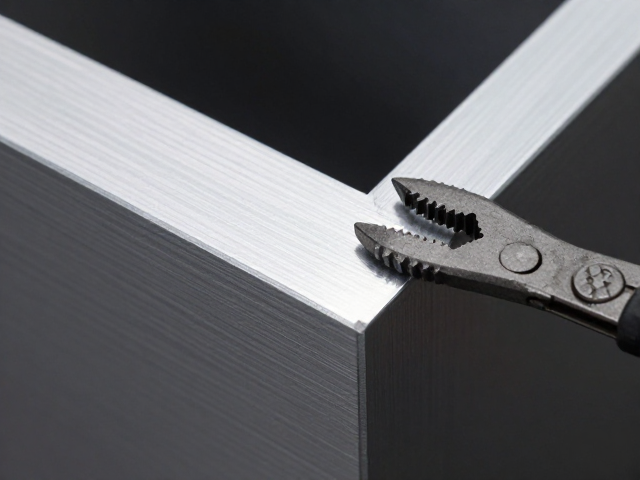
铝合金加工中的边缘塑形难点与基础认知 铝合金因其轻量化和优异的导热导电性能,广泛应用于航空航天、汽车制造及精密仪器领域,但其延展性特性使得边缘处理成为加工环节
清洁砂纸:去除嵌入颗粒是减少粉尘的核心 木工或金属加工过程中,砂纸表面一旦嵌入金属屑、木屑或旧涂层碎屑,其切削能力会迅速下降。这些嵌入的颗粒不仅阻碍砂纸发挥应
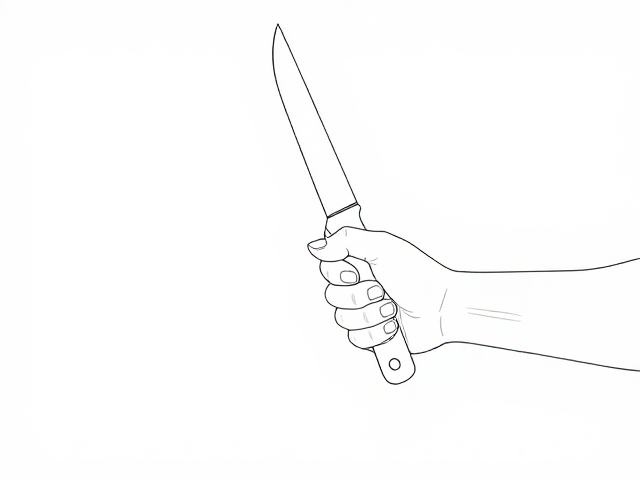
基础握持与发力逻辑 掌握稳固的握持方式是进行金属表面处理的核心前提,错误的姿势会导致刀具受力不均,进而引发打滑或切削面不平整。操作时,掌心应贴合机具手柄,五指
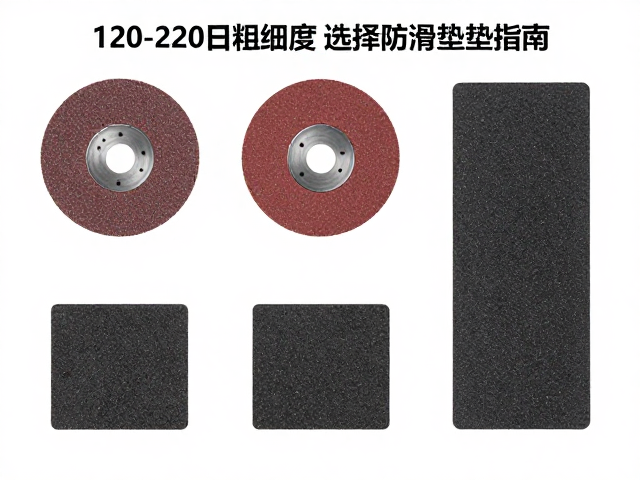
120-220目砂轮的物理特性与表面处理逻辑 在工业打磨与手工修整领域,120目至220目砂纸或砂轮属于粗磨与半精磨的过渡区间。这一粒度范围下的磨料颗粒较大,
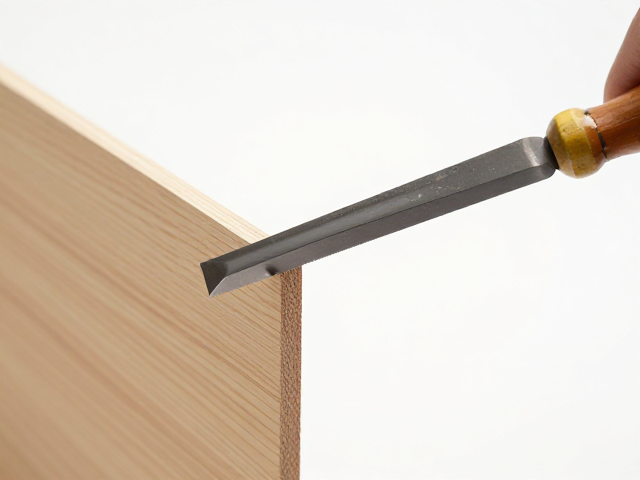
侧边打磨构件与底边锉刀的匹配逻辑 侧边打磨构件在精密加工中常因受力不均导致边缘崩缺或尺寸超差,底边锉刀的选型直接决定了接触面的稳定性。不同材质的构件需要对应不
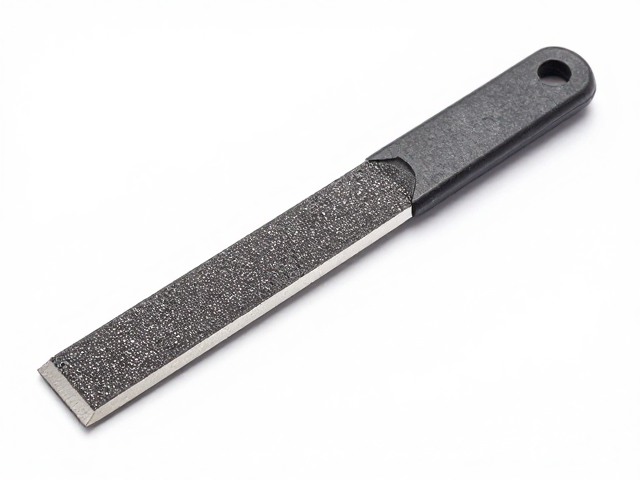
精密研磨的粒度选择逻辑 在金属加工与模型制作的微观世界里,120-220目这一粒度区间代表着从粗�修整向精细打磨的过渡阶段。底边锉刀作为该领域的常用工具,其齿
侧边打磨修边角度的核心定义与技术边界 在工业制造与精密加工领域,侧边打磨构件的修边角度通常被严格界定在0至3度区间内,这一微小的角度变化直接决定了工件边缘的应
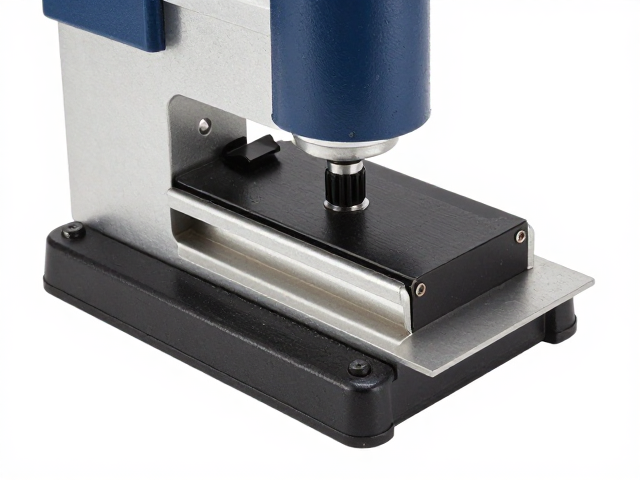
轮廓修整机具的核心组件与安全预处理 在进行底边划痕修复前,必须对轮廓修整机具进行严密的检查与校准,确保打磨头、吸尘系统及固定夹具处于最佳工作状态。操作者需佩戴
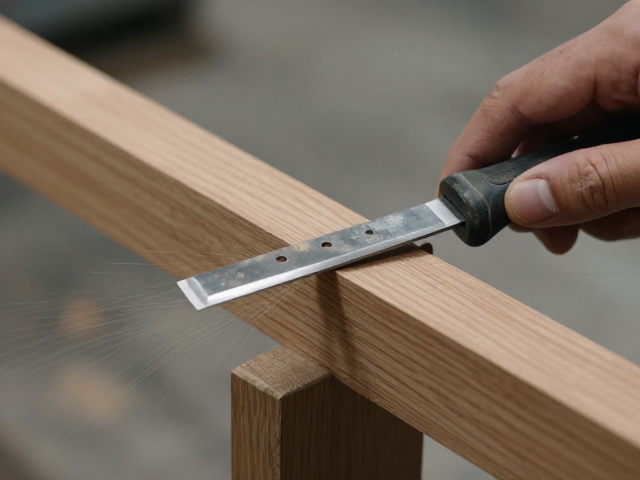
侧边打磨前的工件预处理与刀具检查 在进行侧边打磨作业前,工件表面的清洁度直接决定了最终的加工质量。需要彻底清除侧边残留的油污、氧化皮或旧涂层,确保打磨面平整且